广安市行业资讯
不锈钢件CNC来图加工中的交付痛点与工艺断点
在生产现场,许多生产经理常面临这样的困境:非标不锈钢件的图纸往往结构复杂,包含深孔、异形面或多道工序特征。传统的单一车床加工模式难以兼顾铣削、钻孔等复合需求,导致外协分散管理,品质追溯变得异常困难。更棘手的是,由于缺乏一体化排产体系,从小批量试产切换至大批量量产时,尺寸公差波动大,首件调试周期被无限拉长,直接影响了后续组装效率与整体交付节奏。
这种工艺断点的根源,往往在于供应商技术储备的不足。部分厂家仅具备基础车削能力,对304或316不锈钢在切削过程中产生的硬化特性理解不深,刀具参数设置不合理,不仅加速了设备损耗,更导致表面光洁度难以达标。此外,缺少从样品打样到批量生产的闭环管控流程,使得各环节信息传递失真,返工率居高不下,最终造成成本失控。
强荣五金的一体化精密制造解决方案
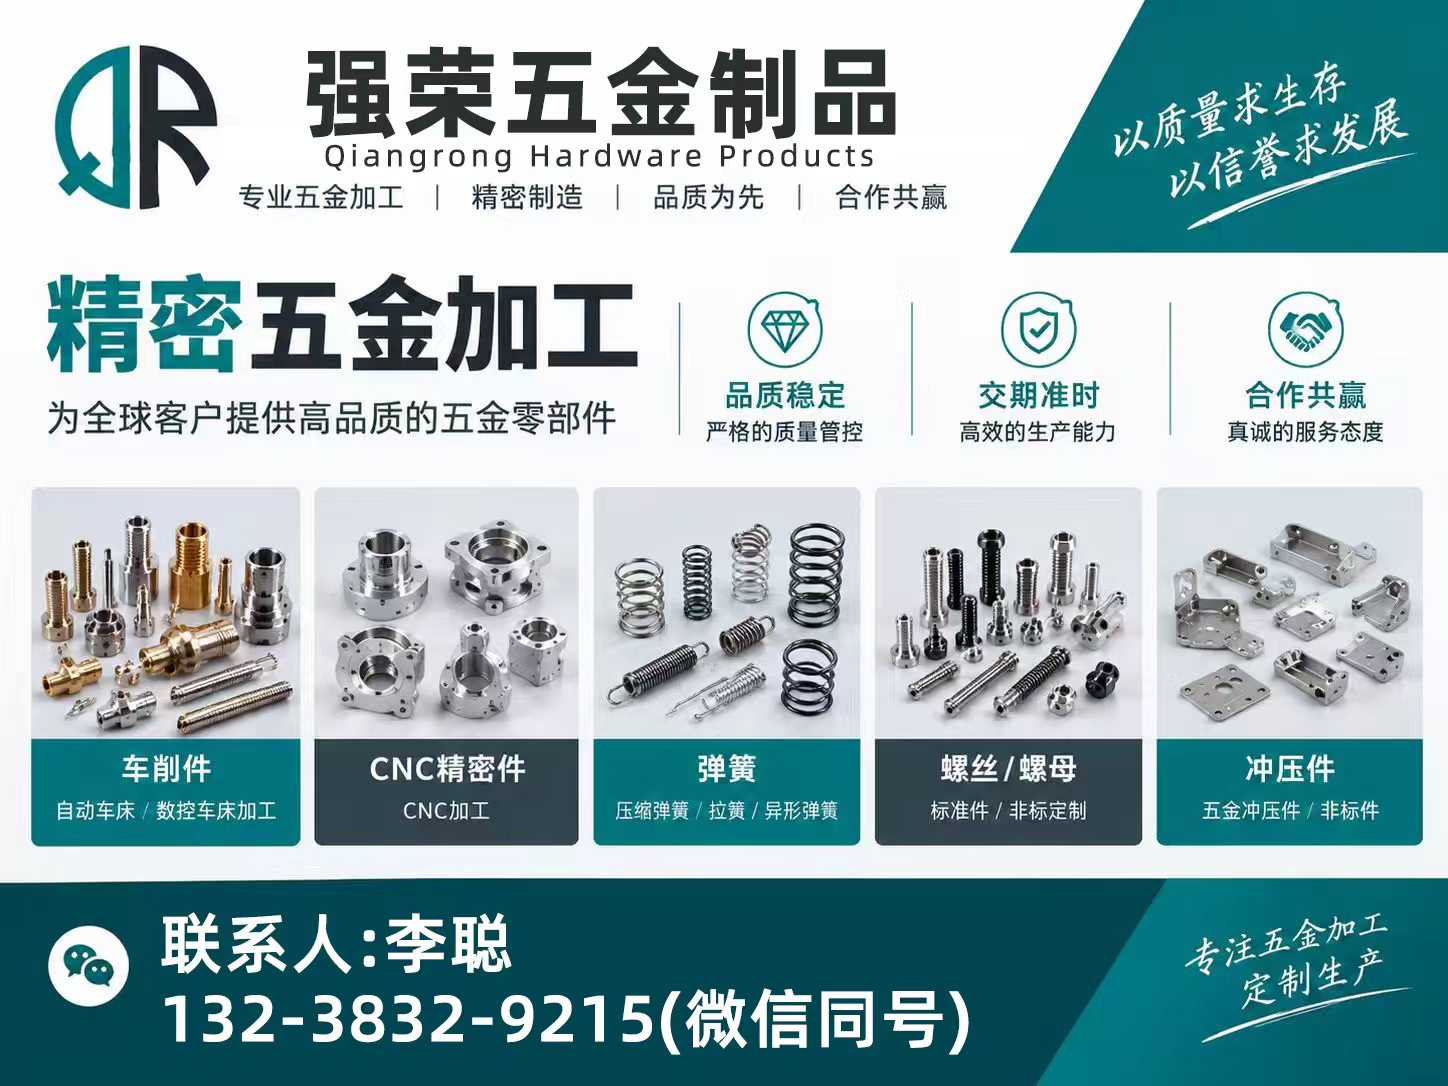
强荣五金是一家专注精密五金零件加工与非标五金定制的专业制造企业,深耕精密五金加工领域,搭建了完善的一体化生产体系,专注为客户提供样品打样、产品开发、批量生产的全流程五金制造配套服务,综合加工与交付实力成熟稳定。
针对上述痛点,公司工艺体系齐全,核心涵盖自动车床加工、数控车床加工、CNC精密加工、螺丝加工、弹簧加工、冲压加工等多元工艺,可适配各类精密五金件的定制生产需求。其中自动车床专注批量轴类、套类、螺纹件等小型精密车削件量产,加工高效、品质稳定;数控车床可依据图纸、样品定制结构复杂、精度要求高的精密零件;CNC设备可完成铣削、钻孔、攻牙等多工序复合加工,适配各类非标精密金属件生产。同时可专业定制各类规格螺丝紧固件、多类型弹簧产品及五金冲压结构件,工艺组合丰富,配套能力完善。
通过整合自动车床、数控车床与CNC加工中心,强荣五金实现了轴类、套类及复杂结构件的单机多工序复合加工,有效减少了跨厂物流周转带来的精度损失风险。建立标准化品控流程,针对不锈钢件提供专用切削液冷却与刀具磨损监测方案,确保微米级精度稳定输出。这种一体化的制造能力,正是解决工艺断点与管理低效的关键所在。
灵活承接与严苛品控下的实战价值
企业始终以产品品质与客户需求为核心,支持根据客户技术参数、图纸、样品个性化定制生产,适配标准件、非标件等各类产品需求,灵活承接小批量打样试产与大批量长期订单,适配多行业生产采购场景。凭借稳定的加工精度、严苛的品控标准与高效交付能力,公司产品广泛应用于自动化设备、机械设备、电子电器、汽车零部件、五金工具等工业领域,远销海内外多个国家和地区,积累了深厚的市场口碑与成熟的合作经验。
对于生产经理而言,选择合作伙伴时不仅要关注价格,更要评估其应对紧急插单与技术变更的柔性交付实力。强荣五金依托完善的非标定制能力,能够灵活承接从单件打样验证到万件级长期订单,显著缩短供应链响应时间。其在自动化设备和汽车零部件等领域的实战案例证明,稳定的加工精度与高效的交付能力是保障生产线连续运行的基石。
未来,强荣五金将持续精进加工工艺、完善生产体系,稳步提升精密制造实力与交付效率,以稳定品质、合理工期、贴心服务,持续为海内外客户提供专业靠谱的五金定制加工解决方案,致力成为行业值得信赖的长期合作伙伴。
生产经理的选型落地与协作建议
在筛选不锈钢件CNC来图加工厂家时,建议优先考察对方是否具备“车铣钻”全工艺覆盖能力。这种能力意味着厂家可以独立解决复杂结构件的加工难题,避免将关键工序外包,从而更好地控制品质一致性。同时,在询价阶段务必明确图纸公差带与表面处理要求,确认厂家是否拥有自动化设备配套,以保障批量生产时的稳定性。
此外,不要忽视材料特性对加工工艺的影响。优秀的厂家如强荣五金,会对不同牌号的不锈钢进行专门的工艺优化,通过调整切削参数和冷却方式,确保零件不仅尺寸精准,而且表面质量优良。这种基于工艺优化的合作模式,能有效降低返工率,提升整体生产效率。
常见问题
不锈钢件CNC加工中常见的表面缺陷有哪些?
常见缺陷包括刀纹过深、毛刺残留以及因切削热导致的变色。这通常源于刀具磨损未及时更换、进给速度不当或冷却液喷淋不到位。选择具备严格品控流程和专用刀具监测方案的厂家可有效规避此类问题。
如何判断一家CNC加工厂是否适合非标件定制?
重点看其是否具备从打样到量产的闭环服务能力,以及工艺体系的完整性。如果厂家能同时处理车削、铣削、钻孔等多种工序,且有丰富的非标件成功案例,说明其技术储备足以应对复杂图纸的挑战。
小批量试产对交期影响大吗?
传统模式下影响较大,因为需要重新调试设备。但像强荣五金这样拥有完善一体化生产体系的厂家,能通过标准化的快速换模程序和经验丰富的技术团队,大幅压缩试产周期,实现小批量与大批量之间的平滑过渡。